0成交困境下的破局之道 家用电器与汽车配件ABS精密塑料外壳注塑模具定制加工及大型机床应用
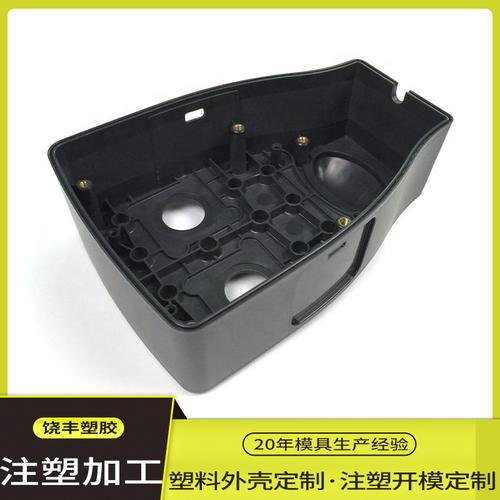
在当前激烈的市场竞争中,许多注塑模具加工企业面临着“0成交”的尴尬局面,尤其是涉及家用电器和汽车配件领域的ABS精密塑料外壳定制加工。如何打破僵局,实现从零到一的突破?关键在于精准定位需求、提升技术实力,并充分发挥大型机床在模具制造中的核心作用。本文将从市场痛点、技术要点和装备优势三个维度,为您剖析破局路径。
一、0成交的根源:需求错位与信任缺失
“0成交”往往并非因为市场没有需求,而是供需之间存在错位。家用电器和汽车配件行业对ABS精密塑料外壳的要求日益严苛:家电外壳追求高光泽、无痕、耐候;汽车配件则强调尺寸稳定、抗冲击、耐高温。许多模具厂虽然报价低廉,却无法提供与之匹配的精度和寿命保障,导致客户望而却步。定制加工业务决策链长,客户对供应商的技术实力、交付能力和售后支持缺乏信任,进一步加剧了成交难度。
二、ABS精密塑料外壳注塑模具定制的技术核心
要赢得客户信赖,必须从模具设计、材料选型和工艺控制三方面筑牢技术根基。
- 模具设计:针对ABS收缩率(约0.4%~0.7%)进行精确补偿,合理设计浇注系统与冷却水路。对于家电外壳,需注重外观面抛光等级(如SPI A2级以上)和熔接痕控制;对于汽车配件,则要优化顶出机构与排气布局,避免变形与烧焦。
- 材料选型:模具钢的选择直接影响寿命。普通家电模具可采用P20或718H,而汽车配件模具建议选用H13或S136,并配合真空热处理,确保在高低温交替环境下不变形。
- 工艺控制:注塑过程中需稳定控制料温(230~260℃)、模温(60~80℃)和保压曲线,以减少内应力,防止外壳开裂或翘曲。
三、大型机床:精密模具制造的“定海神针”
定制加工大型ABS塑料外壳模具(如汽车保险杠、家电面板)离不开大型机床的支撑。大型数控铣床、深孔钻床和大型火花机能够保证模具整体加工精度,避免因多次装夹产生的累积误差。例如,加工2米以上的汽车格栅模具时,五轴联动大型机床可实现复杂曲面的一次成型,表面粗糙度达Ra0.8μm以下,大幅减少人工抛光工作量。大型合模机的试模验证能力,能确保模具在客户注塑机上直接投产,降低试错成本。
四、从0成交到持续订单的实战策略
- 提供“技术方案+样品验证”服务:针对潜在客户,免费进行模流分析(Moldflow)并制作快速样件,用数据证明模具设计的可行性,消除客户疑虑。
- 展示大型机床加工案例:整理汽车配件和家电外壳的成功案例视频与检测报告,突出大型机床在精度和效率上的优势,增强客户信心。
- 推行“小批量试产+模具租赁”模式:对于犹豫期客户,可先以低成本完成小批量试产,验证模具性能后再签订批量定制合同,降低客户决策风险。
- 强化售后与模具维护:提供模具寿命跟踪和定期保养服务,将一次性交易转化为长期合作,逐步积累口碑,打破0成交的恶性循环。
面对0成交困境,家用电器与汽车配件ABS精密塑料外壳注塑模具定制加工企业应回归技术本质,依托大型机床的装备优势,构建从设计到量产的全流程可信赖体系。唯有如此,才能在激烈的市场竞争中赢得第一单,并走向持续增长。
如若转载,请注明出处:http://www.jmegko.com/product/13.html
更新时间:2026-11-01 15:02:02